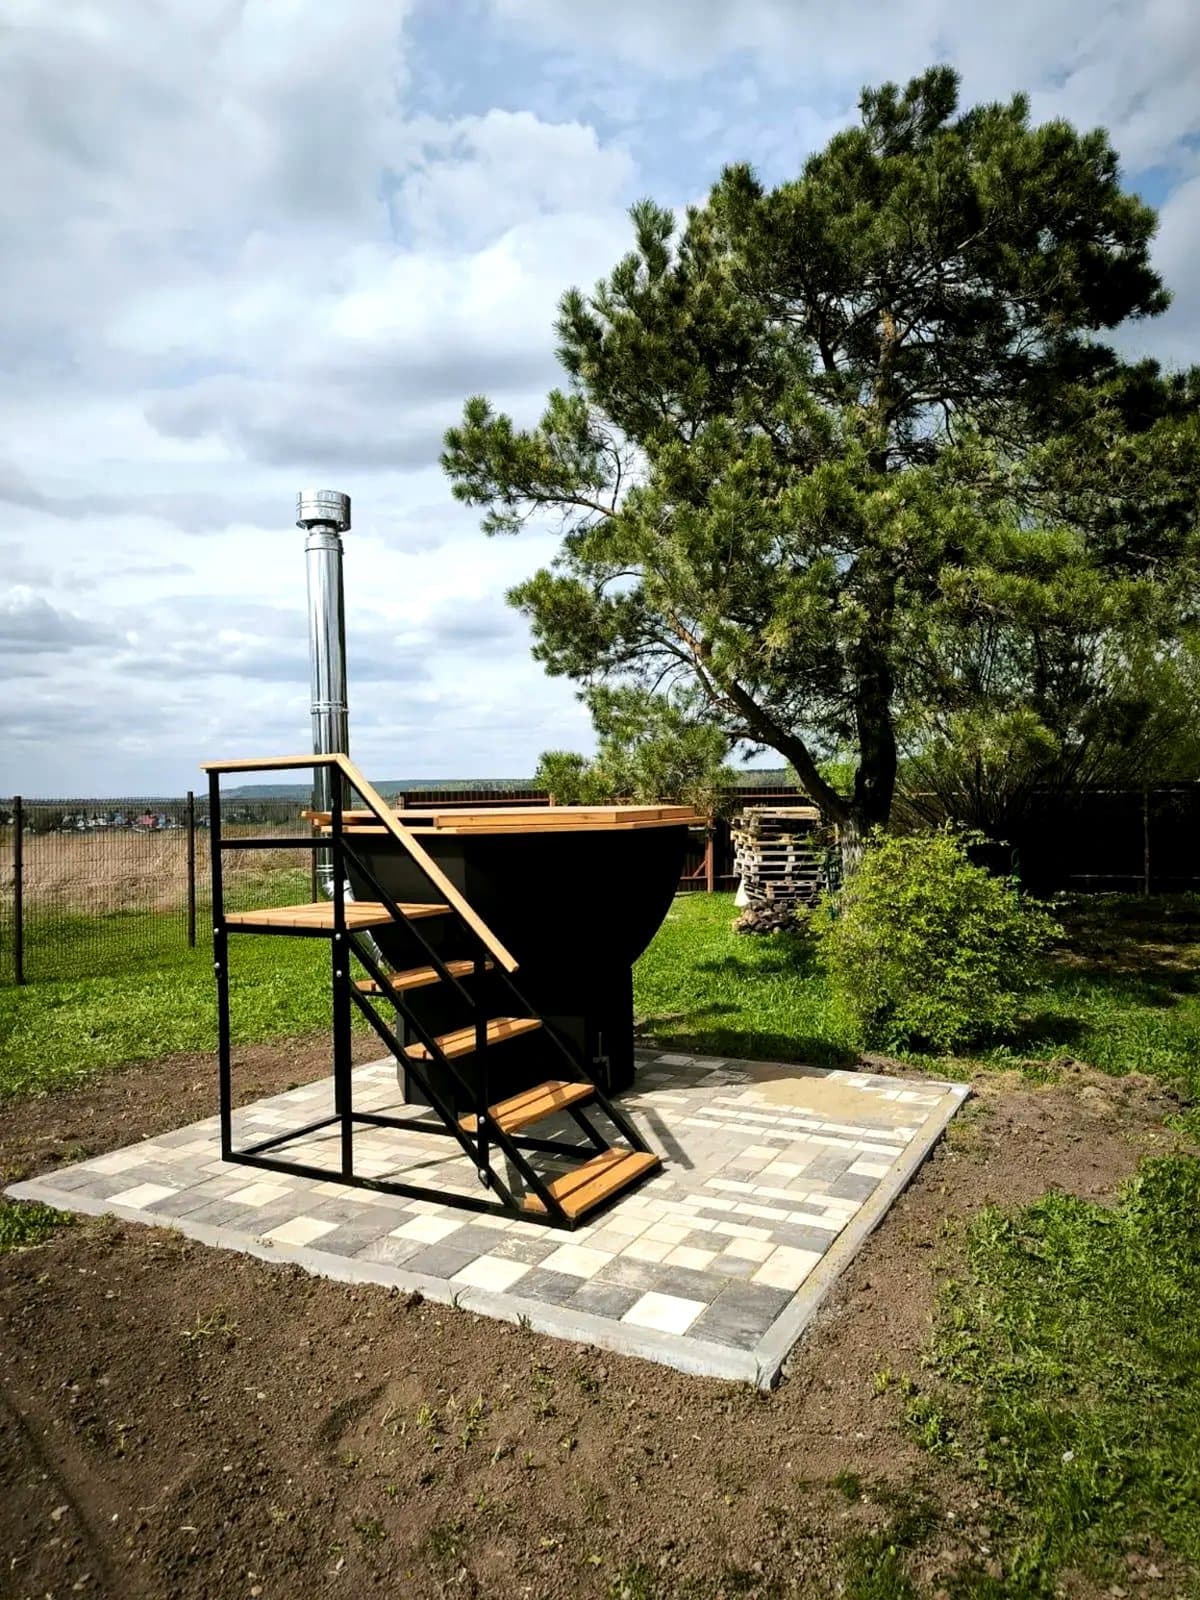
Раскрой и форма: лазер, листогиб, вальцовка
Лепестки чаши и дно режет лазерный станок с ЧПУ. Это даёт повторяемость до десятых долей миллиметра и ровную кромку: шов по такой кромке ложится без зазоров, которые иначе заливают лишним металлом. Дальше листогиб подгибает кромки: отбортовка кратно повышает жёсткость тонкого листа, как ребро жёсткости, без неё край чаши со временем гуляет.
Потом вальцовка: каждая из восьми стенок получает округлый профиль. Так получается полусфера с посадкой под углом 65–72°, в которой сидят, опираясь спиной, а не стоят у вертикальной стенки, как в бочке. Восемь гранёных лепестков к тому же жёстче цилиндра: каждое ребро между гранями работает на жёсткость.
Сварка: снаружи полуавтомат, внутри аргон
Снаружи чашу варят полуавтоматом в защитном газе, это быстро и прочно. Внутри, со стороны воды, аргонодуговой сваркой TIG. Она даёт плотный шов без брызг и пор, а пора в шве со стороны воды это будущая течь и очаг коррозии. TIG медленнее и дороже, поэтому на дешёвых чанах внутренний шов варят тем же полуавтоматом, и в нём остаются кратеры. Отсюда и форумные истории «потекло по шву».
Дно у нас всегда 3 мм, стенка 2 или 3 мм. На дно давит вся вода, оно контактирует с огнём и работает в циклах нагрев-остывание, а жёсткость листа растёт как куб толщины: 3 мм против 2 мм это в 3,4 раза жёстче. Подробно в статье «2 или 3 мм».
Размер, сталь, печь и допы — калькулятор складывает цену на экране за пару минут. Без звонков.
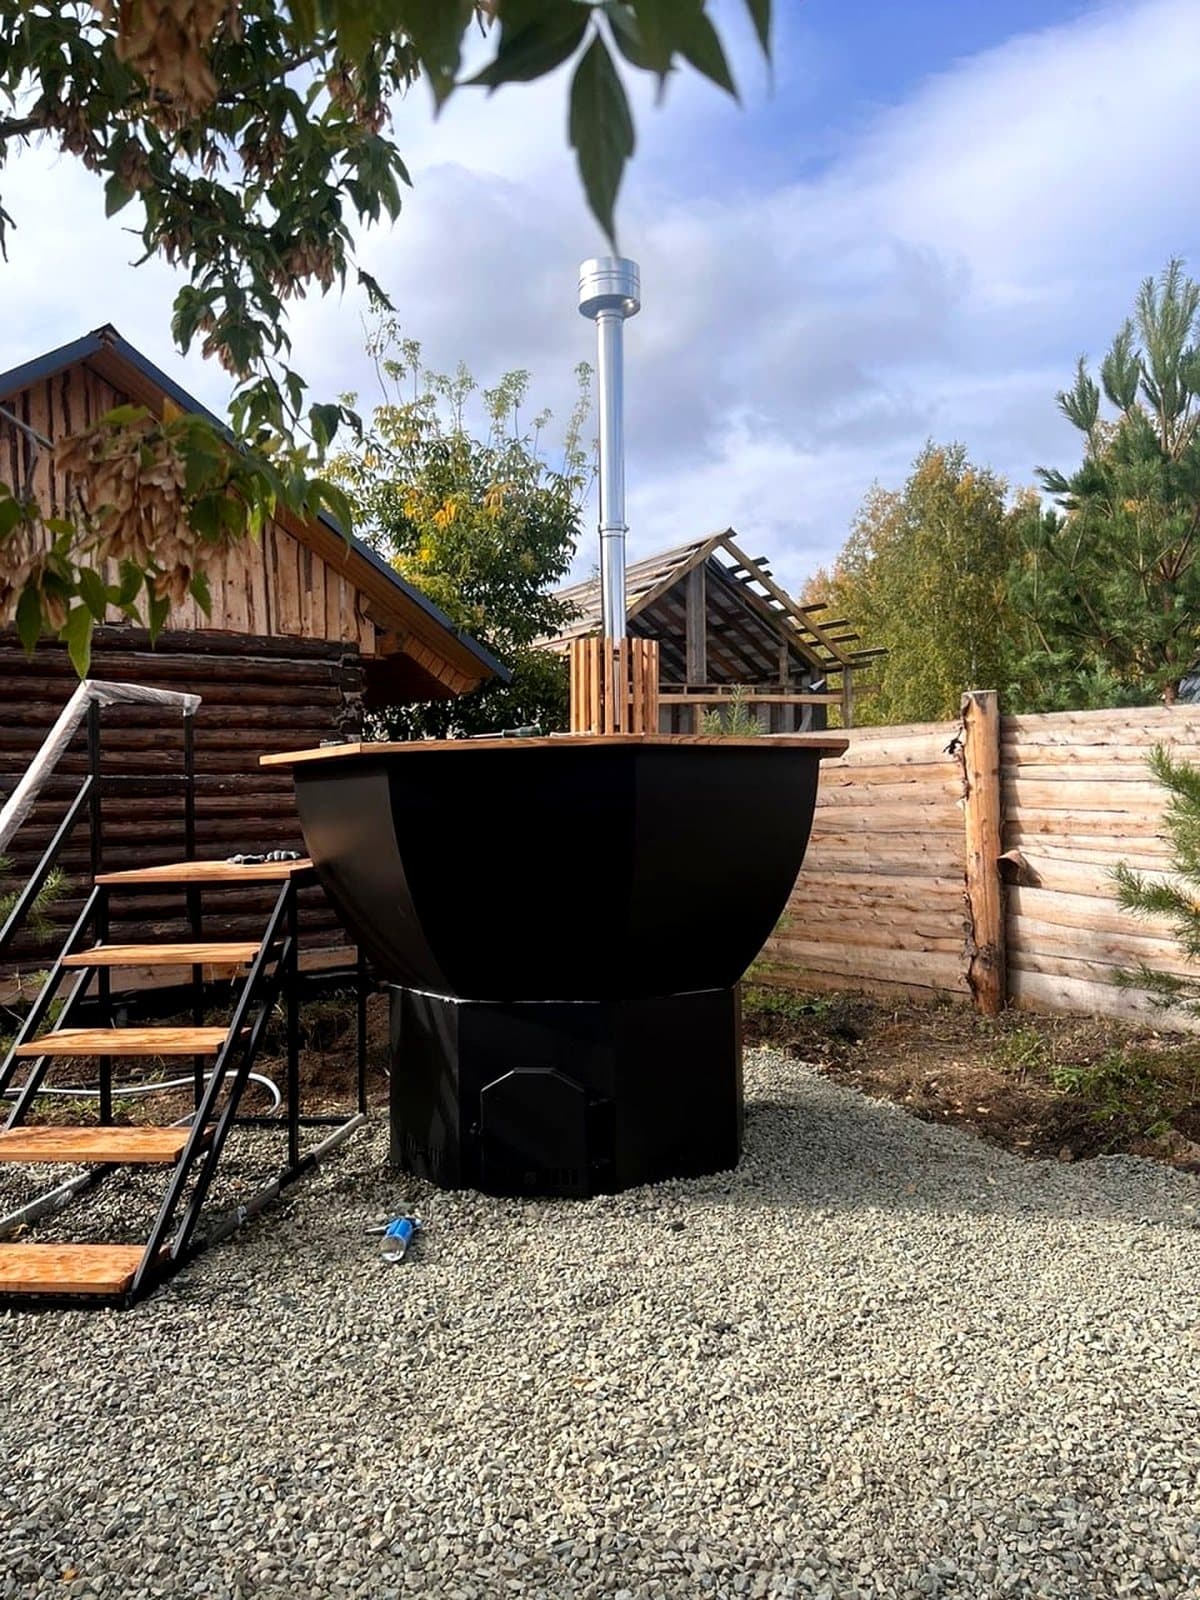
Зачистка, сатинирование, пассивация: откуда берутся рыжие точки
Швы зачищают керамическим абразивом, а не обычным кругом. Обычный круг перегревает металл и выжигает хром у шва, а ещё втирает в нержавейку частицы углеродистой стали. Через месяц по чаше идут рыжие точки, и владелец решает, что нержавейка ржавеет. Ржавеет не она, а железная пыль на ней.
Сатинирование снимает микронеровности и окисные пятна от сварки, на которых первыми садятся грязь и локальная коррозия. А пассивация в кислотных ваннах на итальянском оборудовании растворяет свободное железо и восстанавливает сплошную плёнку оксида хрома, ту самую, которая делает сталь нержавеющей. Без этого этапа даже пищевая AISI 304 даёт рыжие точки у швов. У кустарных производств пассивации нет вообще: нужны ванны, химия и её утилизация. Почему это важно для вашей чаши, разобрано в статье «ржавеет ли банный чан».
Печь, краска, дерево и крепёж
Снаружи печь и зоны высокой температуры красят огнеупорной краской до 1200 °C: обычная термокраска на 400–600 °C выгорает в топке за сезон, и дальше металл работает голым. Чаша ставится на печь-подставку или приваривается к подовой печи, монтируется палубная лиственница 28 мм с пропиткой.
Крепёж только нержавеющий А2/А4. Оцинкованный саморез в мокрой лиственнице за один сезон даёт чёрные подтёки и ржавые дорожки по дереву. Мелочь ценой в копейки, по которой видно уровень производства. Какую печь выбрать под размер и зиму, разобрано в статье о печах для чана.
Контроль, фото и видео, отгрузка
Перед отгрузкой присылаем фото и видео именно вашего изделия. Пока вы его не одобрили, чан не уезжает. В день загрузки отчёт с погрузки и транспортная накладная, при получении сверяете с отчётом и вносите замечания в документы перевозчика. Изготовление 7–15 рабочих дней, бронь 50 %, остаток при отгрузке.
Все десять этапов с объяснением, зачем каждый, и восемь вопросов, которые стоит задать любому производителю, собраны на странице «Как мы делаем». Готовые комплекты с печью, отделкой и лестницей от 158 900 ₽ в каталоге, свой состав считает конфигуратор чана.